新闻动态
联系我们
全国统一服务热线
0757-85574788/18128751884
0757-85574788/18128751884
 hg@honggang88.com
新闻动态
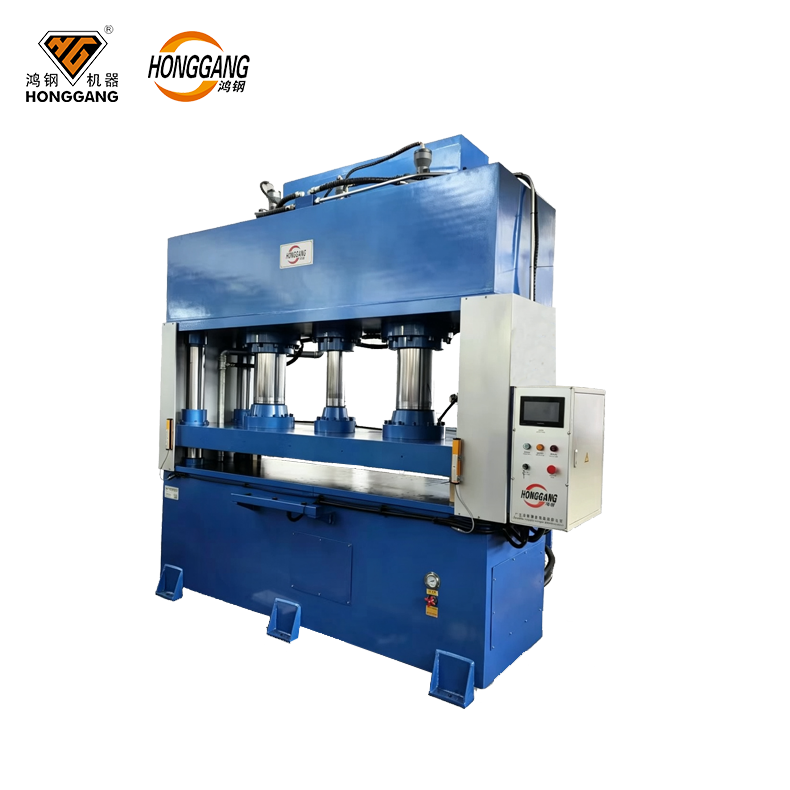
PC吸塑支架吸塑冲床裁断机如何选?
发布时间:2026-11-13 10:09:35
先用 “料厚 + 拼版周长” 算出吨位,再根据 “外观要求 + 产量” 确定机型结构,最后用平行度、重复定位精度这两项参数淘汰不合格的机台。下面按这个顺序给你一套现场可直接用的流程。
第一步:确定 3 个前提:
料厚:决定吨位和刀模间隙;
单件外形 + 拼版周长:吨位由周长决定;
产量:决定吸塑重传给的送料方式;
第二步:计算吨位:
F = K × L × t × τ
L:拼版总冲裁周长(mm)
t:料厚(mm)
τ:PC 抗剪强度,通常取抗拉强度的 60–80%,PC 按 40–50 MPa 估算Online Tools
K:安全系数,取 1.1–1.3(考虑刀模磨损、材料批次差异)
第三步:机台参数确认:
压板至工作台距离(确认好是使用木板刀还是五金模)
压板工作尺寸(刀模大小决定)